미분철의 재활용을 위한 친환경 바인더 연구
Ⓒ The Korean Environmental Sciences Society. All rights reserved.
This is an Open-Access article distributed under the terms of the Creative Commons Attribution Non-Commercial License (http://creativecommons.org/licenses/by-nc/3.0) which permits unrestricted non-commercial use, distribution, and reproduction in any medium, provided the original work is properly cited.
Abstract
As the steel industry pursues carbon neutrality, increasing attention is being directed toward improving process efficiency and recycling industrial resources to reduce energy consumption and greenhouse gas emissions. Substantial amounts of iron ore fines are inevitably generated during mining, handling, and transportation. Although some of these fines are recycled, their direct use in blast furnaces is limited because they reduce bed permeability, thereby impairing iron ore reducibility. Accordingly, pelletization using organic binders has attracted considerable attention as an effective approach to recycling iron ore fines. This study investigated the feasibility of using a moisture-curable (MC) binder as an alternative to conventional water-dispersed binders for iron ore pelletization. Conventional water-dispersed binders, such as polyurethane and acrylic polymers, require drying at temperatures above 150°C and lose more than 60% of their mechanical strength upon exposure to moisture because of residual surfactants. In contrast, the solvent-free MC binder reacts with atmospheric moisture to form an irreversible three-dimensional polymer network, resulting in superior compressive strength even under low-temperature, short-duration curing conditions. Furthermore, the MC binder maintained excellent structural stability under wet conditions, indicating its potential suitability for outdoor storage. These findings suggest that MC binders offer a promising approach to sustainable iron ore pelletization by reducing processing temperatures by more than 100°C, with the potential to lower energy consumption and carbon emissions while improving pellet durability.
Keywords:
Waste recycling, Iron ore fines, Pelletization, Moisture-curable binder, Energy consumption1. 서 론
최근 글로벌 철강 산업은 파리협정에 따른 탄소중립(Net-Zero) 달성과 환경 규제 강화라는 거대한 패러다임의 변화에 직면해 있다. 특히 유럽에서는 탄소국경조정제도(Carbon Border Adjustment Mechanism, CBAM)의 도입을 고려하는 등, 철강 등 탄소집약적 제품에 대한 탄소배출 규제가 강화되고 있으며, 이러한 국제적 환경 규제는 철강 제조 공정 전반에서의 이산화탄소(CO2) 배출 저감과 에너지 효율 향상을 요구하고 있다(European Union, 2023). 국내 CO2 배출량에서 철강 산업에서 발생하는 배출 비중은 15% 전후로 산업 부분만 고려하면 배출의 절반 이상을 차지한다. 철강 생산에서 고로 제철 공정의 코크스 환원 반응은 막대한 열에너지가 소모되는데 이 과정에서 발생하는 가스를 저감하고 에너지 효율을 극대화하기 위한 공정 혁신이 절실한 실정이다(Lin and Wang, 2015). 따라서, 에너지 효율향상, 연료의 전환(석탄에서 가스 등), 재생에너지 사용 확대, 자원재활용(폐열, 공정부산물 재활용 등) 등과 같은 분야에서 활발히 연구 중이다(Fan and Friedmann, 2021). 철강 생산공정에서 철광석은 채굴 및 물리적 처리 과정에서 상당량의 미분철이 발생하며, 인도 철광석의 경우, 채굴 과정에서 약 35%의 미분철이 발생하는 것으로 보고되었다(Mahiuddin and Sengupta, 2010). 그러나 미분철을 고로에 직접 장입할 경우, 장입층의 통기성과 가스 흐름을 저하시킬 수 있기 때문에, 일반적으로 소결 또는 펠렛화와 같은 응집 공정을 통해 고로 장입에 적합한 형태로 전환할 필요가 있다(Patra et al., 2017). 그러나, 소결공정에서 미분철의 함량이 증가하면 환원용 가스의 흐름(통기성)이 좋지 않아 환원반응의 효율성이 감소하고 궁극적으로 생산성 저하를 가져온다. 따라서, 철강공정에서 미분철은 통상 5-10% 이하로 제한하여 사용한다. 여분의 미분철은 석회석과 코크스 미분과 혼합하여 소결로에서 가열하여 소결광으로 제조되거나 미분철에 바인더를 첨가하여 구형 형태의 펠렛(pellet)으로 제조하여 사용하기도 한다(Kawatra and Claremboux, 2022). 소결광 제조는 고온에서 높은 코크스 미분사용으로 SOx나 NOx와 같은 오염물질을 발생과 높은 에너지를 필요로 한다. 미분철의 다른 재활용법은 바인더를 활용하여 일정한 크기의 구형 시편으로 펠렛화하여 사용하는 것이다. 펠릿의 품질은 고로 내 장입물의 하중을 견디는 압축강도와 이송 및 적재 과정에서 발생하는 분화를 억제하는 내마모성에 의해 결정된다. 이를 위해 전통적으로 벤토나이트(bentonite)와 같은 무기 바인더(inorganic binder)가 널리 사용되어 왔으나, 무기 바인더는 최종 철강 제품 내에 실리카(SiO2)나 알루미나(Al2O3)와 같은 불순물 함량을 높여 슬래그 발생량을 증가시키고 용선 품질을 저하시킨다고 알려져 있다(Forsmo et al., 2006). 이러한 무기 바인더의 한계를 극복하기 위해 연소 후 잔류물이 거의 없는 유기 바인더(organic binder)에 대한 연구가 활발히 진행되고 있다(Eisele and Kawatra, 2003). 현재 상용화된 유기 바인더는 주로 수분산(water-dispersible) 우레탄이나 아크릴 시스템으로, 환경 친화적이라는 장점 덕분에 주목받아 왔다. 그러나 수분산 바인더 시스템은 실제 산업 현장에 적용할 때 문제점이 있다. 먼저, 에너지 문제로 수분산 바인더의 고분자 입자들이 미분철 표면에서 견고한 접착력을 발휘하기 위해서는 용매인 물의 증발을 통한 입자 간의 상호 확산 및 융합(coalescence)이 일어나야 하며, 이를 위해 통상 150°C 이상의 고온에서 열처리를 해야 하기 때문에 에너지 사용량이 증가한다. 둘째는 취약한 내수 안정성이다. 수분산 고분자는 본질적으로 입자의 분산을 위해 유화제 성분을 포함하고 있어 건조된 펠렛의 야외 적재 환경 등에서 수분에 노출될 경우, 이러한 성분들이 수분 침투의 통로가 되어 펠렛의 응집력을 약화시킬 수가 있다. 본 연구에서는 이러한 기존 수분산 바인더 시스템의 한계를 해결하기 위해, 무용제형으로 자가 가교 메커니즘을 가진 습기경화형(moisture-curable, MC)바인더의 적용 가능성을 연구하였다. MC 바인더는 고형분 100%의 무용제(solvent-free) 액상 수지로, 별도의 외부 열에너지 없이도 대기 중의 습기나 미분철 내에 존재하는 미량의 수분과 반응하여 가교구조를 형성할 수 있다. 따라서 본 연구에서는 미분철의 재활용을 위해 친환경적인 수분산 바인더와 용제를 포함하지 않는 MC 바인더를 이용하여 펠렛화하고, 바인더의 처리 조건에 따른 펠렛의 압축강도와 내수성을 비교 분석하여 최적의 조건을 연구하였다.
2. 실험재료 및 방법
2.1. 실험재료
본 연구에서 펠렛 제조를 위해 사용된 미분철은 P사(Korea)로부터 제공받아 사용하였다. 원료의 입도 분포가 펠렛의 충진 밀도 및 최종 압축강도에 미치는 영향을 최소화하기 위해, 모든 미분철 시료는 50 mesh(입경 약 300 μm 이하) 표준체를 이용하여 분급 과정을 거친 후 사용하였다. 실험에 사용된 유기 바인더는 수분산 수지 2종과 무용제 MC 수지 1종으로 수분산 바인더인 우레탄계(UR, 고형분: 35%)와 아크릴계(AC, 고형분: 50%)는 Samyoung Polytech사(Korea)로부터 제공받았으며, 고형분 함량은 110°C 오븐에서 6시간 건조 후의 무게 변화로부터 계산하였다. Polyether기반 MC 바인더(polyether-based NCO-terminated prepolymer)는 고형분 100%의 무용제형(solvent-free) 액상 수지로 Altochem사(Korea)의 제품을 사용하였다.
2.2. 실험방법 및 분석방법
미분철 펠렛의 제조를 위해 건조된 미분철에 바인더는 미분철 기준으로 2 wt%를 첨가하였다. 이때 유기 바인더의 함량은, 추후 고온 공정에서 일어나는 열분해에 따른 공극형성, 가스발생 및 품질 저하 등을 고려하여 설정하였다. 바인더와 미분철 입자가 균일하게 섞일 수 있도록 약 2분간 물리적 혼합을 하였다. 일정량의 혼합된 시료를 자체 제작한 금속 몰드에 채워넣고 핸드 프레스를 이용하여 15 MPa의 하중으로 30초 동안 가압하여 펠렛을 제조하였다(Fig. 1). 성형이 완료된 펠렛은 각 바인더의 특성에 따라 상온(RT), 50°C 및 150°C의 온도 조건에서 일정 시간 열처리하여 펠렛을 제조하였다. 시편의 기계적 강도(압축강도)를 측정하기 위해 만능재료시험기(universal testing machine, UTM, H1KT, Tinius Olsen, USA)를 사용하였다. 압축강도 측정 시, 펠렛의 파손이 발생하는 최대 하중을 기록하였으며, 데이터의 신뢰성을 확보하기 위해 시편 당 5회 이상 측정하여 평균값을 기록하였다. 펠렛 성형 시 가압된 면방향이 아닌, 구조적으로 취약한 수직(선접촉) 방향으로 압축강도를 측정하였다(Fig. 2). 야외 적재 환경 등에서 내수성(water resistance)을 평가하기 위하여 다양한 조건에서 제조된 펠렛을 상온의 증류수에 1시간 동안 완전히 침지(immersion)시킨 후, 펠렛 표면의 수분을 제거하고 압축강도를 측정하였다. 최종적으로 침지 전후의 강도 변화를 비교하여 바인더 시스템별 내수 안정성을 분석하였다.
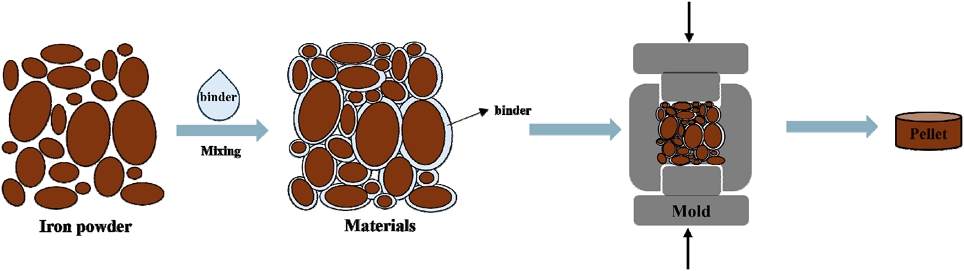
Schematic illustration of the pellet fabrication process.
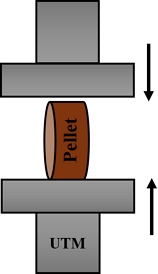
Compressive strength test.
3. 결과 및 토론
3.1. 수분산 고분자 바인더의 압축강도 거동
수분산 고분자인 UR과 AC 바인더를 적용한 미분철 펠렛의 압축강도 특성을 열처리 온도와 시간에 따라 분석하였다. 먼저, 열처리 온도와 시간에 따른 펠렛의 무게 감소율과 압축강도를 각각 Fig. 3과 Fig. 4에 나타내었다. 고형분 함량을 2 wt%로 고정한 상태에서 상온 및 50°C환경에서의 노출시간에 따른 강도 변화를 측정한 결과, 모든 조건에서 성형 직후 30분 시점에 최고 강도에 도달한 뒤, 이후 강도가 유지되거나 감소하였다. 상온 조건에서 AC 바인더는 30분 경과 시, 47.5 N으로 정점을 기록한 후 1시간 후에서 30.67 N으로 감소하였으며, 50°C 가열 조건에서도 유사한 경향을 나타내었다. 상온에서 건조는 50°C 건조 조건에 비해 수분의 증발속도가 느려 1시간 경과 후에는 1.31%의 무게 감소를 보이나 이후에는 거의 증발이 일어나지 않는 것으로 나타났다. 유사한 경향이 UR 바인더에서도 관찰되었다. 30분 경과 시점에서 상대적으로 높은 압축강도는 펠렛 제조 시, 가해진 높은 하중은 미분철 입자 사이의 기계적 결합력을 증대시키나 시간 경과에 따른 수분 증발은 응집력 향상에 부분적으로 기여를 하지만 느린 증발은 기계적 결합의 완화를 촉진하는 것으로 판단된다.
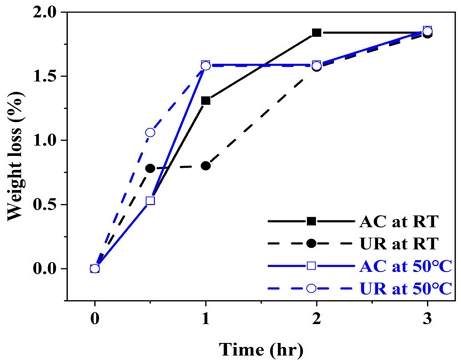
Weight loss of pellets with 2 wt% AC and UR binders at different drying conditions and temperatures.
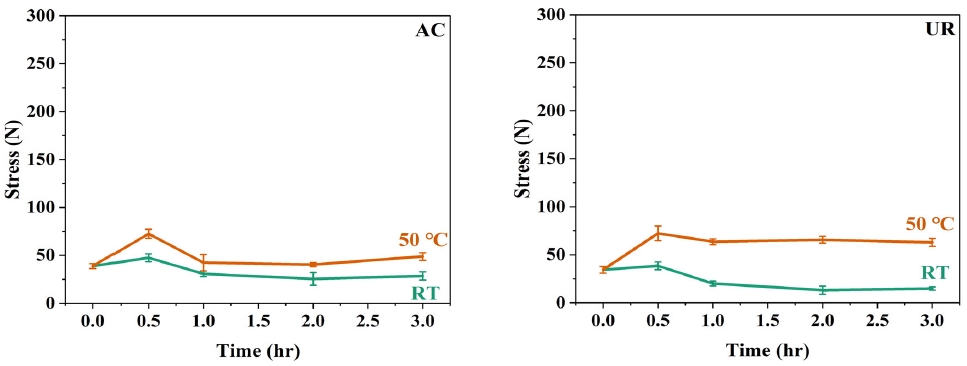
Compressive strength of pellets with 2 wt% AC and UR binders at different drying temperature and time.
50°C 건조 조건에서는 상대적으로 빠른 건조에 의해 기계적 응집력의 완화와 더불어 바인더에 의한 계면 접착력이 증가한 것으로 판단할 수 있다. 그러나 최고 강도 도달 이후의 구조적 안정성 측면에서는 바인더 종류에 따라 상이한 양상을 보였다.
특히 UR 바인더는 50°C 조건에서 최고 강도 도달 이후에도 약 63~65 N 수준의 강도를 유지하여 비교적 안정적인 거동을 보인 반면, AC 바인더는 급격한 강도 감소를 보였다. 그러나 무게 변화 데이터를 비교한 결과, AC 바인더 50°C 조건의 중량 감소 거동은 다른 조건과 유사한 경향을 나타내었으며, 강도 감소가 중량 감소만으로 설명되지는 않았다. 따라서 AC 바인더의 강도 저하는 중량 감소 외의 바인더 박막의 수축 등으로 인해 바인더와 입자 사이의 상호 작용력이 약화 되었음을 의미한다. 결과적으로 수분산 바인더 시스템은 특정 온도와 시간 조건(50°C, 30분)에서 단기적인 강도 향상을 기대할 수 있으나, 건조가 진행됨에 따라 바인더 내의 물리적 응집력은 증가할 수 있으나 압축에 의해 생성된 기계적 응집력이 서서히 완화되면서 압축강도의 한계를 나타낸 것으로 보여진다. 따라서 바인더에 존재하는 물과 같은 용매는 바인더 고형분의 분산성을 향상시키나 미분철과의 계면에서는 가소화 효과를 수반함으로 완전히 제거되는 것이 유리한 것으로 보인다. 따라서, 용매를 사용하지 않고 낮은 점도로 미분철 내의 분산성을 가지며 특정 환경에서 점도를 향상시켜 계면작용력을 높일 수 있는 바인더가 효과적일 것으로 보인다.
펠렛에 존재하는 수분이 압축강도에 미치는 영향을 알아보기 위해 완전 건조 조건인 150°C에서 1시간 건조 후 압축강도를 측정하였고 제조한 펠렛을 옥외 보관 시 우기나 다습한 환경에 노출되었을 때 강도의 변화를 관찰하기 위해 제조된 펠렛을 상온의 물에 1시간 침지한 후의 압축강도 결과를 Fig. 5에 나타내었다. AC 바인더 펠렛은 150°C에서 1시간 건조 후 127 N(±26.6)의 강도를 나타내었으며, 초기 압축에 의한 기계적 결합과 1.86%의 빠른 수분 증발로 인해 바인더의 응집력 및 계면 결합력이 증가하여 50°C 건조 샘플에 비해 약 2배 높은 강도를 나타내었다. 그러나 내수성 시험(물에 1시간 침지) 후에는 강도가 38.5 N(±9.1)으로 급격히 감소하여 초기 강도의 약 70%가 손실되었다. 침지 후, 펠렛은 건조 전보다 약 2배 높은 수분 함량을 나타내었으며, 이는 침지 과정에서 펠렛 내부로 수분이 침투했음을 보여준다. 수분의 침투로 인해 바인더와 미분철 입자 사이의 상호 작용력이 저하되면서 압축강도가 감소한 것으로 판단된다. 유화제를 포함하는 유화수지는 건조 후, 잔존하는 유화제로 인하여 고분자 간의 사슬 상호 작용력을 약화시켜 물성 저하를 보인다는 것은 널리 알려져 있다(Keddie, 1997). 따라서 펠렛건조 후, 바인더에 포함된 유화제 등이 잔존하므로 수분의 침투를 용이하게 하여 사슬 간 작용력을 약화시킨 것으로 판단된다. UR 바인더 펠렛의 경우, 75.5 N(±7.94)의 건조 강도를 나타내었으나 침지 과정에서 펠렛의 형태가 완전히 붕괴되어 형체를 유지하지 못하여 강도 측정이 불가능하였다. AC 바인더 펠렛은 UR 바인더 펠렛보다 약 60% 높은 압축강도를 나타내었는데, 펠렛의 강도에 기여하는 기계적 결합이 유사하다고 가정하면 AC 바인더가 철 입자 사이의 응집에 보다 효과적으로 기여한 것으로 판단할 수 있다. 결과적으로 150°C의 고온 건조를 수행하더라도 옥외 적재 시 발생하는 수분이나 습기 노출 환경에서는 펠렛의 강도 유지가 어려운 것으로 나타났다. 따라서 친환경성과 내수 물성을 동시에 만족하기 위해서는 무용제 타입으로 건조 과정에서 비가역적인 화학적 결합을 형성할 수 있는 바인더가 유용할 것으로 판단된다.
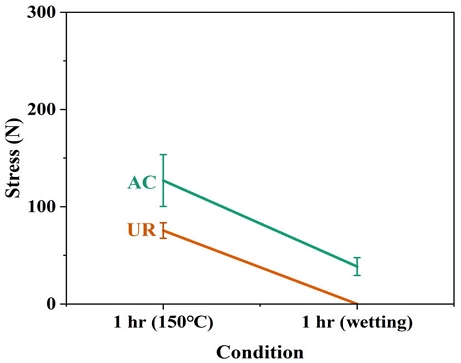
Strengths of pellets with 2 wt% binders after 150°C heat treatment and water resistance.
3.2. 습기경화형 바인더
기존 수분산 시스템의 높은 열처리 온도와 내수성을 개선하기 위하여 고형분 100%의 MC 바인더를 도입하여 특성을 고찰하였다. Fig. 6과 같이 MC 바인더는 이소시안네이트기(-NCO)를 가진 프리폴리머로 대기 중의 습기나 미분철 입자 사이의 수분과 반응하여 비가역적인 우레탄 및 우레아 결합을 가진 3차원 가교 결합을 형성한다. 따라서 높은 인장강도, 내마모성, 내수성 및 내화학성 등을 나타낸다(Chattopadhyay and Raju, 2007).
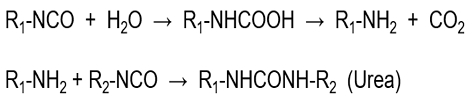
Chemical reaction mechanism between isocyanate and hydroxy groups.
먼저 MC 바인더의 시간에 따른 구조 변화를 관찰하기 위하여 FT-IR 측정하여 결과를 Fig. 7에 나타내었다. MC 바인더는 2270 cm-1에서 강한 -NCO의 특성 피크를 나타내지만 3400 cm-1의 –OH와 1650 cm-1 부근의 카르보닐(C=O) 특성 피크는 보이지 않는다. 수분의 존재 하에서 반응성을 확인하기 위하여 MC 바인더에 소량의 물(1 wt%)을 혼합하고 시간 경과에 따른 특성피크의 변화를 관찰하였다. 10분 경과 후, 물을 혼합한 MC 바인더는 2270 cm-1에서 강한 -NCO의 특성 피크와 3400 cm-1 부근에서 강하고 폭넓은 물의–OH 피크를 관찰할 수 있다. -NCO 피크의 강도는 시간 증가와 더불어 하여 감소하며 1시간 후에는 3400 cm-1 부근의–OH 피크가 거의 사라지고 -NCO의 특성 피크도 강도가 낮아졌다. 1650 cm-1 부근의 우레아 카르보닐(C=O) 피크는 10분 경과 시점에서 약하게 나타나며 시간 경과에 따라 1700 cm-1 부근의 우레탄 카르보닐기 피크와 부분적 중첩되고 피크의 강도가 증가함을 보여준다. 결과적으로 IR 분석을 통해 MC 바인더는 –OH기와 반응하여 비가역적 우레탄 및 우레아 결합이 형성됨을 알 수 있다.
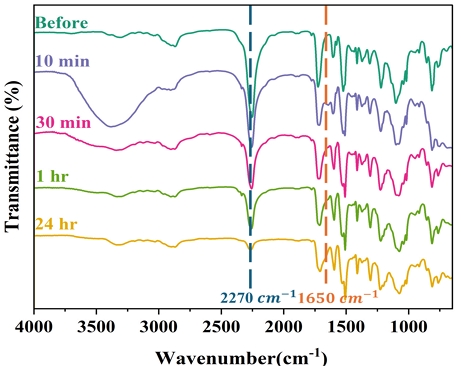
FT-IR spectra of MC binders with small amount of water as a function of time.
IR 결과로부터 MC 바인더는 외부 수분을 흡수하여 비가역적인 가교 네트워크를 형성하는 메커니즘을 가지므로, 수분산형 바인더와 달리 펠렛 성형 직후에는 낮은 결합력을 나타내었다. 하지만 일정 시간 경과 후에는 온도 조건에 관계없이 높은 기계적 강도를 나타내었다(Fig. 8). 펠렛의 강도가 수분에 크게 영향을 받는 수분산 바인더와는 달리 MC 바인더는 온도의 영향이 미미하고 건조시간에 따른 무게 변화도 보이지 않았다. 그리고 바인더와 관계없이 펠렛 제조 후 30분에서 1시간 후의 압축강도의 감소 경향은 앞서 설명한 것처럼 강한 압축으로 제조되는 펠렛의 기계적 결합의 완화로써 설명할 수 있다. 상온에서 MC 바인더는 30분 만에 60.33 N(±12.38)의 초기 강도를 나타냈었고, 1시간과 2시간 지점에서 일시적인 강도 정체 구간(압력에 의한 기계적 강도의 완화)을 거친 뒤 3시간 경과 시 95.17 N(±9.45)까지 강도가 크게 증가하였다. 50°C 건조 조건에서도 유사한 양상이 관찰되었는데, 초기 30분 시점에 48.69 N 강도에서 3시간 경과 후에는 86.66 N(±7.65)로 증가한 결과를 보였다. MC 바인더는 시간이 경과함에 따라 내부 가교 밀도가 지속적으로 증가함을 의미한다. 결과적으로 MC 바인더는 열처리를 하지 않고도 시간과 더불어 강도가 상승하는 완만한 경화반응 특성을 나타내었다. 이러한 비가역적 화학 결합은 앞서 언급한 수분산 바인더 시스템의 내수성 문제를 극복할 수 있을 것으로 판단된다.
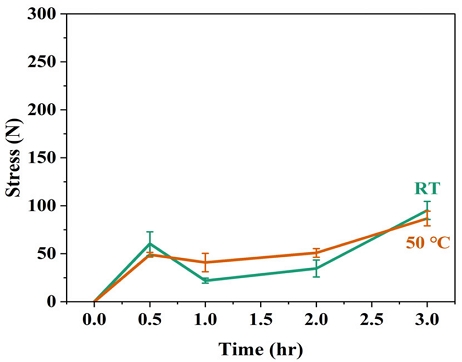
Compressive strengths of pellets with 2 wt% MC binder under ambient conditions.
MC 바인더의 경화속도를 가속화하기 위해 미분철에 소량의 물을 분사한 후, MC 바인더를 첨가하여 제조한 펠렛의 압축강도를 온도와 시간의 함수로서 측정하여 결과를 Fig. 9에 나타내었다. 상온에서 수분 함량(1~3 wt%)에 따른 시간별 압축강도 결과로부터 수분 1 wt%를 첨가했을 때 상온방치 10분 만에 34.17 N의 초기 강도를 나타내었고, 1시간 경과 후 에는 153.12 N까지 급격히 상승하였다. 반면, 수분을 2~3 wt% 첨가한 펠렛에서는 초기(10분) 강도의 측정이 불가능하였는데, 이는 과량의 수분에 의해 반응에 참여하지 않은 수분들이 바인더와 미분철의 계면에서 일시적인 윤활막(lubrication layer)으로 작용하기 때문으로 판단된다. 30분 이후부터 완만한 강도 상승이 시작되었으며, 3시간 경과 후에는 수분 2 wt% 조건에서 219.04 N의 높은 압축강도를 나타내었다. 이는 MC 바인더와 수분의 반응 속도와 관련되며 충분한 반응 시간을 부여하면 더 높은 밀도의 가교를 형성할 수 있음을 의미한다. 그러나 상업적 관점에서는 펠렛이 금형에서 탈리되어 떨어질 때 펠렛 형태를 유지할 수 있는 초기 압축강도가 필요하다. 따라서 1 wt%의 수분 첨가가 최적이며, 장기적인 강도 극대화가 필요한 경우에는 2 wt% 이상의 수분함량이 요구된다. 50°C에서는 수분과 이소시아네이트기의 반응이 활발해져 모든 조건에서 급격한 강도 상승이 관찰되었다. 특히, 물 1 wt% 첨가 시에 단 10분 만에 122.71 N의 강도를 달성하였는데, 이는 앞서 언급한 아크릴계 수분산 바인더가 150°C에서 1시간 동안 건조하여 얻은 결과와 유사한 결과이다. 결과적으로 습기경화형 바인더 시스템에 적정량의 수분(1 wt%)을 함유하고 50°C에서 열처리 할 때 적합한 기계적 물성을 확보할 수 있음을 나타내었다.
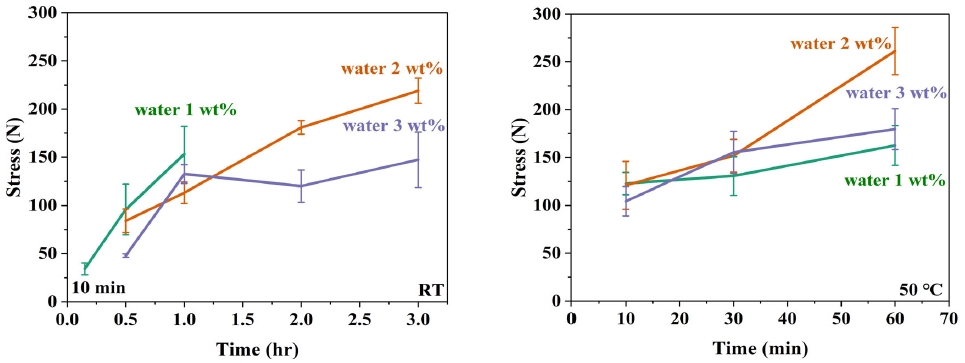
Effect of water content on compressive strength of MC binder pellets treated at RT and 50°C.
기존 수분산 바인더 시스템이 150°C 이상의 고온 열처리를 거쳐야 강도를 발현함에도 제한적인 내수성에 그쳤던 것과 달리, MC 바인더는 화학적 가교 메커니즘을 통해 저온 및 단시간 경화 조건에서도 우수한 내수 안정성을 나타내었다. MC 바인더의 내수성을 확인하기 위하여, 50°C에서 30분 및 상온에서 1시간 열처리한 펠렛들을 수중 침지 후의 내수 강도를 비교 분석하였다(Fig. 10). 50°C 30분 경화 조건에서 MC 바인더 2 wt% 펠렛은 침지 전 48.69 N의 초기 강도를 보였으나, 1시간 수중 침지 후 230.92 N(± 37.75)으로 강도가 약 4.7배로 급격히 증가하는 거동을 보였다. 이는 수분산 바인더(AC)가 150°C 열처리 후에도 침지 시 강도가 60% 이상 급감했던 것과 상반되는 결과이다. 상온에서 1시간 경과 후, MC 바인더 2 wt% 샘플도 침지 후에는 125.84 N(± 35.84)로 50°C 조건에 비해 낮지만 강도가 크게 증가하는 결과를 보였다. 이러한 강도 증가는 침지 과정에서 유입된 수분이 잔존하는 이소시아네이트와 반응하여 후경화(post-curing)를 진행된 것으로 보인다. 따라서 Fig. 9에서 MC 바인더 2 wt% 펠렛은 상온에서 측정시간(3시간)동안 지속적으로 강도가 증가함을 보였는데 이러한 경향은 이소시아네이트의 반응이 지속되고 있음을 의미한다. 또한 MC 바인더의 반응성을 측정하기 위한 실험에서 미경화 MC 바인더는 acetone에 용해되지만 3시간 노출된 MC 바인더는 가교반응에 의해 acetone에 대한 저항성을 나타내었다. 이러한 결과들은 MC 바인더의 수분 등과의 반응성은 환경에 따라 긴 시간 동안 지속되며 가교형성에 의해 물이나 용매에 대한 저항성을 가진다고 할 수 있다. MC 바인더의 반응성을 촉진하기 위하여 수분 1~3 wt% 먼저 분산한 시스템의 경우, 처리 온도와 무관하게 물 2 wt% 첨가 시 가장 안정적인 내수 강도(110~119 N)를 나타내었다. 주목할 점은 물 1 wt% 첨가 시, 상온(31.67 N)과 50°C(26.25 N)에서 내수 강도가 상대적으로 낮다는 것이다. 이는 1 wt%의 미량 수분이 초기 반응은 관여하지만, 침지 시 급격히 유입되는 다량의 외부 수분이 주로 펠렛의 표면층에서 가교 반응을 촉진시키는 불균일화 반응에 기인하는 것으로 보여진다. 결과적으로 MC 바인더는 외부 수분을 구조 파괴의 원인이 아닌 가교 결합의 보조제로 활용함으로써, 침수 환경에서도 자가 경화가 진행됨을 확인하였다. 특히 50°C의 낮은 온도에서도 30분의 경과시간만으로 수분산 바인더의 고온 공정보다 우수한 내수성을 확보할 수 있다는 점은 제철 공정의 에너지 저감 측면에서 매우 고무적인 성과라 할 수 있다.
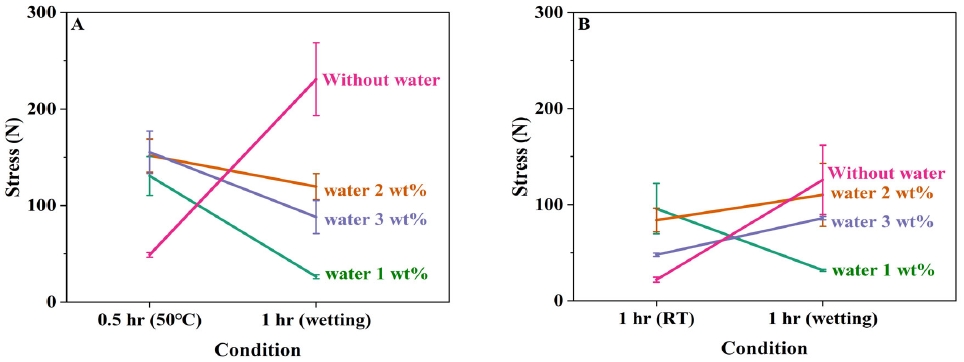
Heat treatment and water resistance strength(A : 30 min heat treatment at 50℃, B : 1hr heat treatment at RT).
4. 결 론
본 연구는 재료의 재활용 목적으로 미분철의 펠렛화를 연구하였다. 펠렛화를 위한 유기바인더로 친환경적인 수분산 고분자와 용매를 포함하지 않은 습기 경화형 프리 폴리머를 적용하여 특성을 분석하였다. 기존 수분산 우레탄 및 아크릴계 바인더는 150°C의 고온 열처리를 거친 후에 강도를 발현하였으나 수분 노출 시에 강도가 급격히 저하되었다. 이는 건조 후에도 잔류하는 친수성 작용기와 유화제가 수분 침투의 통로가 되어 사슬 간 작용력을 약화시킨 결과로 해석할 수 있다. 반면, 습기경화형 바인더는 대기 중의 습기 및 미분철 내 잔류하는 수분과의 화학적 가교를 통해 상온 및 저온(50°C) 조건에서도 우수한 기계적 강도를 나타내었다. 특히 50°C에서 1 wt%의 수분을 첨가할 경우, 10분 후 약 122 N의 압축강도를 나타내었고 측정조건 내에서 시간 경과에 따라 강도가 지속적으로 상승하였다. 이러한 습기경화형 바인더의 화학적 비가역 가교반응은 펠렛의 우수한 내수성을 나타내었다. 따라서 기존 공정 대비 온도는 100°C 이상 낮추고 공정 시간도 단축할 수 있음을 의미한다. 결과적으로, 유기물 함량을 2 wt%로 최소화하면서도 초기 강도와 내수성을 동시에 충족하는 습기경화형 바인더 시스템은 폐자원의 재활용과 더불어 저온 고속경화를 통한 탄소 배출 저감과 공정 효율의 향상을 기대할 수 있다.
Acknowledgments
본 연구는 산업통상부 소재부품기술개발사업 소재부품패키지형기술개발 지원사업(00431462)의 지원(RS-2024-00431462)을 받아 수행된 연구임.
REFERENCES
-
Chattopadhyay, D. K., Raju, K. V. S. N., 2007, Structural engineering of polyurethane coatings for high performance applications, Prog. Polym. Sci., 32(3), 352–418.
[https://doi.org/10.1016/j.progpolymsci.2006.05.003]

-
Eisele, T. C., Kawatra, S. K., 2003, A Review of binders in iron ore pelletization, Miner. Process. Extr. Metall. Rev., 24(1), 1–90.
[https://doi.org/10.1080/08827500306896]
- European Union, 2023, Regulation (EU) 2023/956 establishing a carbon border adjustment mechanism, Official Journal of the European Union, L130, 52–104.
-
Fan, Z., Friedmann, S. J., 2021, Low-carbon production of iron and steel: Technology options, economic assessment, and policy, Joule, 5(4), 829–862.
[https://doi.org/10.1016/j.joule.2021.02.018]
-
Forsmo, S. P. E., Apelqvist, A. J., Björkman, B. M. T., Samskog, P.-O., 2006, Binding mechanisms in wet iron ore green pellets with a bentonite binder, Powder Technol., 169(3), 147–158.
[https://doi.org/10.1016/j.powtec.2006.08.008]
-
Kawatra, S. K., Claremboux, V., 2022, Iron ore pelletization: Part I. fundamentals, Miner. Process. Extr. Metall. Rev., 43(4), 529–544.
[https://doi.org/10.1080/08827508.2021.1897586]
-
Keddie, J. L., 1997, Film formation of latex, Mater. Sci. Eng. R Rep., 21(3), 101 –170.
[https://doi.org/10.1016/S0927-796X(97)00011-9]
-
Lin, B., Wang, X., 2015, Carbon emissions from energy intensive industry in China: Evidence from the iron & steel industry, Renew. Sustain. Energy Rev., 47, 746–754.
[https://doi.org/10.1016/j.rser.2015.03.056]
- Mahiuddin, S., Sengupta, P., 2010, Beneficiation of iron ore – washing with surface-active agent, Proceedings of the XXV International Mineral Processing Congress (IMPC 2010), Brisbane, QLD, Australia, 359–364.
-
Patra, S., Kumar, A., Venugopal, R., 2017, The effect of particle size on green pellet properties of iron ore fines, J. Min. Metall. A., 53(1), 31–41.
[https://doi.org/10.5937/JMMA1701031S]
BB21+, Division of Applied Chemical Engineering, Pukyong National Universityjoseoyoon3317@naver.com
BB21+, Division of Applied Chemical Engineering, Pukyong National Universitywonki@pknu.ac.kr